

Ogni tre settimane, un addetto alla manutenzione di uno stabilimento di stampaggio a iniezione sostituisce lo stesso O-ring in nitrile nella centralina idraulica. L'olio è a base minerale, la temperatura della coppa rimane inferiore a 90 °C e la guarnizione ha le dimensioni e la sezione trasversale corrette. Niente nell'installazione sembra sbagliato. Ciò che non è mai stato scritto è il contenuto di acrilonitrile del composto, e quell'unica omissione spiega il ripetuto fallimento.
Buna N è la gomma nitrile butadiene, ormai quasi sempre scritta come NBR. Quasi ogni questione relativa alle prestazioni risale a due decisioni prese molto prima che la parte venisse stampata: quanto acrilonitrile viene copolimerizzato nella catena e quale sistema di polimerizzazione sceglie il compoundatore. Sceglili deliberatamente entrambi e Buna N diventerà uno dei percorsi affidabili più economici per la resistenza all'olio. Lasciali al caso e nessuna quantità di serraggio, ingrassaggio o riordino manterrà il sigillo.
Buna N, NBR e Nitrile: un materiale, tre etichette
Buna è la contrazione di butadiene e sodio, il catalizzatore di sodio alla base del processo di polimerizzazione in emulsione commercializzato in Germania negli anni '30. Buna S è diventata l'odierna SBR. Buna N divenne la famiglia dei nitrili, prodotta copolimerizzando il butadiene con l'acrilonitrile. Il vecchio nome appare ancora sui disegni preesistenti, sulle specifiche di difesa e sugli elenchi europei dei pezzi di ricambio, motivo per cui un'unica scheda tecnica può riportare sia "Buna N" che "NBR" senza alcuna contraddizione.
Chimicamente i due sono identici. ISO 1629 designa il polimero NBR, mentre ASTM D2000 descrive un composto finito attraverso una didascalia che codifica durezza, resistenza alla trazione, limiti di invecchiamento termico e resistenza ai fluidi. L'abbreviazione pratica è ancora più semplice: Buna N significa una gomma la cui spina dorsale è il butadiene insaturo, la cui polarità deriva da gruppi nitrilici e la cui resistenza all'olio aumenta con la quota di nitrile nella catena.
Il contenuto di acrilonitrile determina la resistenza all'olio e la flessibilità al freddo
L'acrilonitrile, solitamente abbreviato in ACN, è il primo numero che un acquirente dovrebbe chiedere. Le qualità commerciali vanno dal 18 al 50% circa di ACN in peso. L’aumento dell’ACN aumenta la polarità, che spinge verso l’alto la resistenza a olio, carburante e solventi e trascina con sé la temperatura di transizione vetrosa. Lo stesso cambiamento generalmente indurisce il composto, riduce il rimbalzo e rende la miscelazione e la calandratura più impegnative sulla linea.
| Contenuti ACN | Resistenza all'olio e al carburante | Limite pratico di bassa temperatura | Applicazioni tipiche |
|---|---|---|---|
| 18-20% | Giusto | -50°C | Guarnizioni per basse temperature, articoli meccanici generali |
| 28-33% | Bene | -40°C | Tubi flessibili, guarnizioni, O-ring, coperture per rulli |
| 36-41% | Molto buono | -25°C | Linee carburante, paraoli, componenti idraulici |
| 45-50% | Eccellente | -15°C | Tenute di raffinerie e sistemi di alimentazione, contatto con solventi |
Due qualità con la stessa durezza 70 Shore A possono comportarsi in modo completamente diverso in un pozzetto se il loro contenuto di ACN è pari al 28 e al 41%. Questo è il motivo per cui la durezza da sola costituisce una specifica di acquisto debole per Buna N e perché un fornitore che non può dichiarare la gamma ACN è un fornitore che vale la pena interrogare.
Dove Buna N funziona e dove fallisce
La temperatura di servizio continuo per Buna N allo zolfo va da circa -40 °C a 100 °C, con brevi escursioni fino a 120 °C tollerabili in aria. I gradi vulcanizzati al perossido offrono una certa flessibilità di lavorazione per un migliore invecchiamento termico e una minore deformazione meccanica, e possono resistere a temperature prossime ai 120 °C su base continua. Al di sotto di -25 °C, i gradi standard si irrigidiscono notevolmente e l'energia della tenuta diminuisce.
Vale la pena memorizzare i fluidi che sconfiggono Buna N, perché sono comuni nelle piante che utilizzano anche olio minerale:
- Chetoni ed esteri, inclusi MEK, acetone e acetato di etile
- Fluidi idraulici fosfato-estere utilizzati negli aerei e in alcuni sistemi di turbine
- Acidi forti, agenti ossidanti concentrati e ammine aromatiche
- Ozono, luce ultravioletta e luce solare diretta prolungata
- Solventi aromatici e clorurati ad alta concentrazione
Nessuna di queste limitazioni è esotica, ma vengono spesso scoperte dopo l'installazione piuttosto che prima dell'acquisto. Per lavori all'aperto o esposti all'ozono, una miscela NBR/PVC prolunga la durata di servizio con un certo costo in termini di deformazione a compressione. Laddove la finestra di temperatura è più ampia o l'elenco delle sostanze chimiche è più lungo, cambiare famiglia di polimeri è la risposta ingegneristica onesta piuttosto che costringere Buna N a svolgere un lavoro per il quale non è mai stato formulato.
Compounding: dove la specifica viene vinta o persa
La miscelazione è la fase che crea la maggior parte dei fallimenti di Buna N. La struttura portante del butadiene insaturo si taglia facilmente, quindi la masticazione è breve e una miscelazione eccessiva rischia di bruciare. Le qualità ad alto contenuto di ACN assorbono il plastificante e trasformano l'olio rapidamente e diventano appiccicose, mentre le qualità a basso ACN assorbono l'olio lentamente e necessitano di cicli più lunghi. Le temperature di scarico sono normalmente mantenute tra 110 °C e 140 °C e gli acceleranti vengono aggiunti su un mulino aperto e freddo anziché all'interno del miscelatore interno.
I miscelatori interni gestiscono il masterbatch, gli stabilimenti aperti lo finalizzano e gli impastatori sono spesso la scelta migliore per composti fortemente caricati o altamente riempiti. I meccanismi alla base di tale scelta sono trattati in questa guida pratica come gli impastatori di gomma ottimizzano l'efficienza della miscelazione , che vale la pena leggere prima di specificare i tempi di ciclo per un batch ad alto contenuto di ACN.
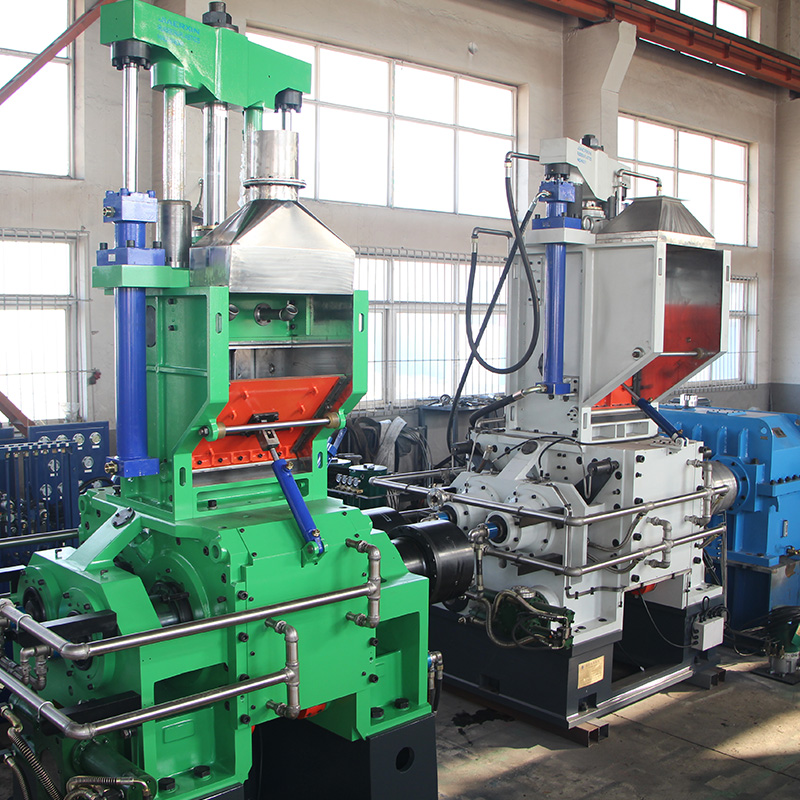 Macchina Banbury in gomma Nel campo della moderna lavorazione della gomma e della plastica, apparecchiature di produzione efficienti, a risparmio energetico e rispettose dell'ambiente sono diventate la chiave per migliorare il c... Visualizza il prodotto →
Il sistema di polimerizzazione è importante tanto quanto la miscelazione. Lo zolfo con un acceleratore sulfenammidico conferisce una buona resistenza allo strappo, una buona resistenza alla fatica e una lavorazione tollerante. La polimerizzazione del perossido con un dialchil perossido produce legami incrociati carbonio-carbonio che resistono all'invecchiamento termico e mantengono la compressione molto meglio, al prezzo di una lacerazione a caldo più scadente e di un composto che deve essere miscelato e conservato con maggiore cura. Per le guarnizioni che sono sotto carico a 100 °C o più, di solito vale la pena intraprendere questo scambio.
Modellare e polimerizzare le parti Buna N
Una volta mescolata, Buna N segue i consueti percorsi di lavorazione della gomma. Le calandre producono fogli e materiali di rasatura, gli estrusori producono rivestimenti per tubi flessibili, guarnizioni e profili e lo stampaggio a compressione, trasferimento o iniezione produce le guarnizioni e i cuscinetti che la maggior parte delle persone associa al materiale. Ciascun percorso impone i propri limiti: i composti ad alto contenuto di ACN sono più rigidi durante la calandratura e più inclini a rigonfiarsi durante l'estrusione.
La vulcanizzazione viene normalmente effettuata tra 150 °C e 170 °C. Una regola operativa per le sezioni sottili è di circa un minuto per millimetro di spessore più due o tre minuti di permanenza a 160 °C, ma la curva di polimerizzazione fornita con il lotto prevale sempre su una regola pratica. La pressione della piastra deve essere sufficientemente elevata da chiudere lo stampo e sopprimere la porosità senza comprimere il composto sottile ai bordi. Le sezioni spesse e i cuscinetti di grandi dimensioni devono essere polimerizzati lentamente, poiché la parte esterna di una parte calda può essere completamente polimerizzata mentre il nucleo è ancora morbido e tale gradiente si manifesta solo successivamente come guasto del compression set.
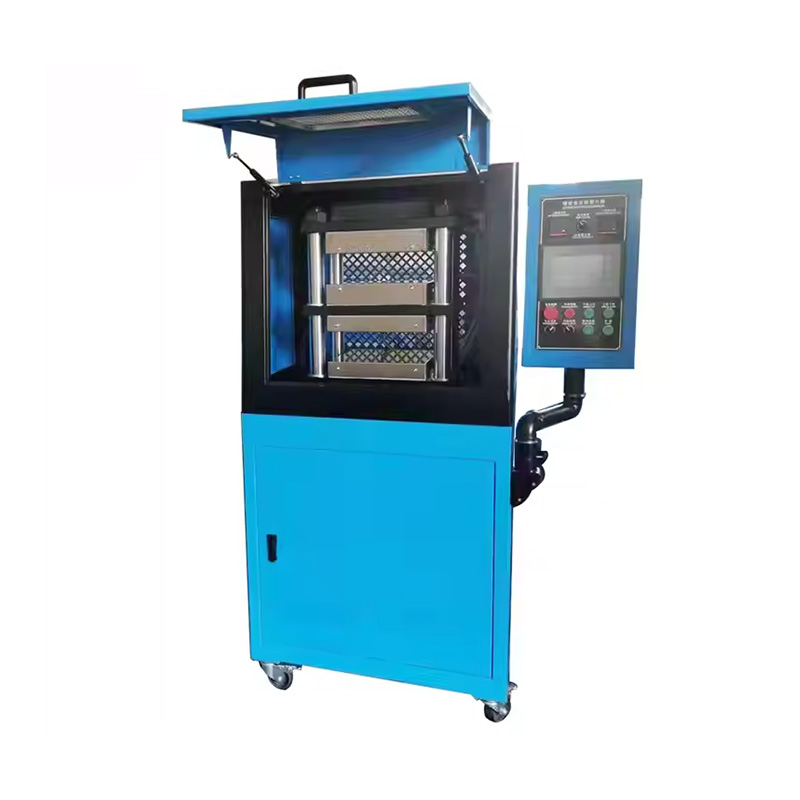 Fornitori di presse per vulcanizzazione di lastre di gomma Macchina per mescolare la gomma Visualizza il prodotto →
Per le parti trattate con perossido, una polimerizzazione successiva a fasi in un forno rimuove i prodotti volatili della decomposizione e stabilizza la rete. Saltandolo si lascia un composto che puzza, si macchia e continua a cambiare durezza in servizio.
Specificare il foglio Buna N: una breve lista di controllo
Le lastre di gomma industriali sono quelle in cui le specifiche vaghe costano di più, perché i guasti compaiono mesi dopo che il materiale è stato tagliato e installato. Prima di confermare un ordine di acquisto, conferma ogni articolo di seguito.
- Gamma ACN o un obiettivo esplicito di resistenza all'olio come un limite di aumento del volume dopo il test di immersione
- Un richiamo alla riga ASTM D2000 piuttosto che una semplice descrizione commerciale
- Durezza con tolleranza dichiarata, normalmente più o meno 5 Shore A
- Spessore e tolleranza sullo spessore, soprattutto per guarnizioni tagliate da lamiera
- Sistema di cure, poiché determina il comportamento di deformazione strutturale e di invecchiamento termico
- Limite impostato di compressione alla temperatura di servizio effettiva
- Finitura superficiale, inserimento del tessuto e requisiti del supporto
La gamma completa di prodotti in fogli, tappetini e nastri basati su questa chimica è descritta nella sezione del sito soluzioni di prodotti in gomma , che è un riferimento utile per abbinare un composto a un'applicazione prima di effettuare un ordine.
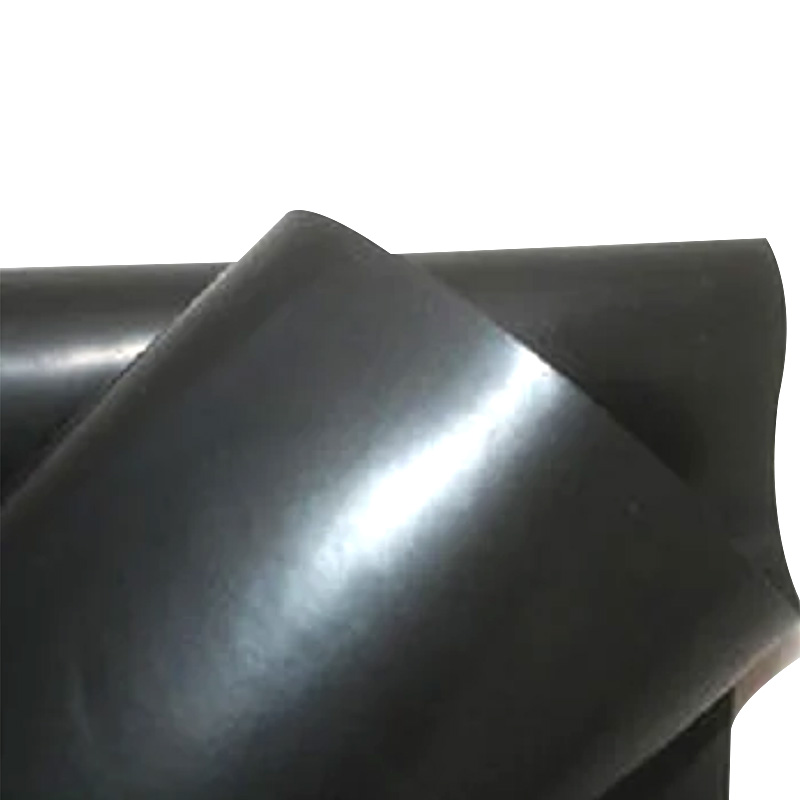 Foglio di gomma NBR Il foglio di gomma in neoprene è un foglio di gomma ad alte prestazioni realizzato in gomma cloroprene (CR, gomma cloroprene) come materia prima principale attraverso calandratura o stampaggio vu... Visualizza il prodotto →
Modelli di fallimento che vale la pena riconoscere precocemente
- Il rigonfiamento uniforme su tutta la tenuta solitamente indica la qualità ACN sbagliata del fluido, non un lotto difettoso.
- L'indurimento e la screpolatura della superficie per diversi mesi in un'installazione esterna costituiscono un attacco di ozono e richiedono una miscela o un polimero diverso.
- L'appiattimento permanente su una faccia dopo settimane sotto carico è un trattamento ad alta compressione dovuto a una cura allo zolfo dove era necessaria una cura al perossido.
- Una durezza non uniforme su un cuscinetto spesso indica un ciclo di polimerizzazione incompleto o un tempo di permanenza sulla piastra insufficiente.
- Un foglio appiccicoso e appiccicoso direttamente dal pallet spesso significa stock eccessivamente plastificato piuttosto che un problema di stoccaggio.
Ciascuno di questi sintomi può essere ricondotto a una decisione relativa alla composizione o alla polimerizzazione, motivo per cui l'attrezzatura utilizzata per miscelare e pressare il composto rientra nella stessa conversazione della selezione del polimero stesso.
Buna N premia un acquirente che pone due domande: qual è il contenuto di acrilonitrile e come viene polimerizzato? Queste risposte prevedono la resistenza all’olio, il comportamento alle basse temperature e la deformazione alla compressione in modo più affidabile rispetto alla durezza, al colore o al prezzo per chilogrammo. Dopodiché, il risultato dipende dalla combinazione di disciplina e controllo della polimerizzazione, perché una formulazione perfetta pressata su una linea non controllata produce comunque sigilli che ritornano dopo tre settimane.
 Previous
